English
 Le français
 Türkçe
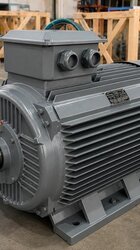
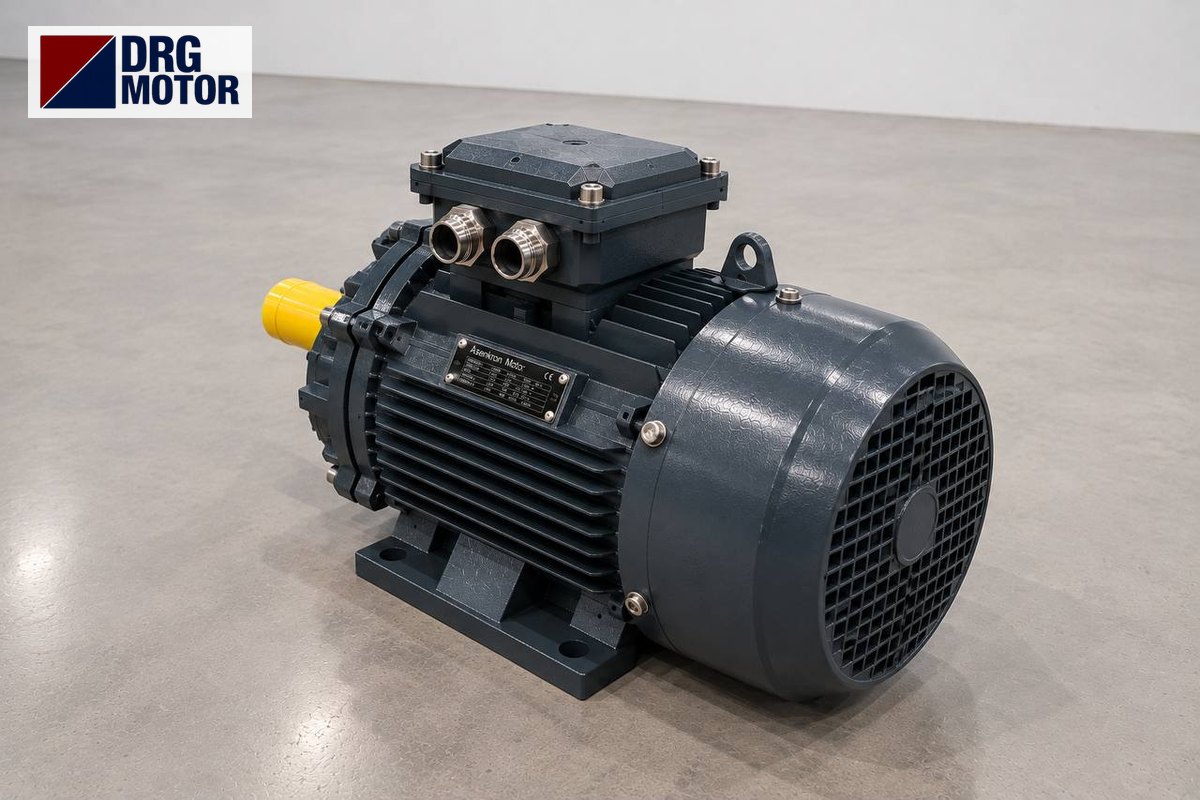
Le moteur d’une presse hydraulique d’atelier entraîne la pompe du groupe électrique qui remplace la pompe à main ; sa puissance n’est pas fixée par le tonnage seul, mais par la pression correspondant à ce tonnage et par la vitesse voulue du coulisseau (débit de la pompe). Sur les presses d’atelier à bâti en H, ce moteur est le plus souvent un 4 pôles de quelques kW ; la valeur exacte figure sur la plaque du fabricant de la presse ou du groupe.
Lors d’un changement de pompe ou de moteur, la règle est simple : si la cylindrée de la pompe augmente, le moteur augmente aussi ; si la hauteur d’axe change, la lanterne et l’accouplement changent. DRG Motor est fabricant, fournisseur et vendeur de moteurs électriques ; vous trouverez les moteurs triphasés 4 pôles adaptés aux groupes de presse d’atelier sur la page acheter un moteur électrique en ligne.
De la pompe à main au groupe électrique : ce qui change
Sur une presse d’atelier à pompe manuelle, l’opérateur actionne généralement au levier une pompe à piston à deux étages : le premier étage amène rapidement le coulisseau sur la pièce, puis, quand la pression monte, le petit piston prend le relais et l’effort augmente tandis que le coulisseau avance millimètre par millimètre. Pour emmancher un roulement, extraire une bague ou redresser un arbre, cela représente des dizaines de coups de levier par pièce.
Dans un groupe électrique, le levier est remplacé par le moteur et une pompe à engrenages ; un distributeur (le plus souvent à commande manuelle) fait descendre, arrête et remonte le coulisseau. Le vérin, le bâti et le manomètre peuvent rester les mêmes. Ce qui change, c’est la quantité d’huile envoyée au vérin chaque seconde : avec la pompe à main, c’est le bras de l’opérateur ; avec le groupe électrique, c’est la cylindrée de la pompe multipliée par la vitesse du moteur.
Lors de la conversion, la pression maximale de service du vérin ne doit pas être dépassée. Les pompes à main montent souvent haut en pression ; le limiteur du groupe électrique doit être réglé sur la pression correspondant au tonnage nominal de la presse, pas au-delà.
Le lien entre tonnage, pression et alésage du vérin
L’effort de la presse vaut F = p · A : la pression multipliée par la section du piston. Exemple et hypothèse : une presse d’atelier de 50 tonnes à un seul vérin de 160 mm d’alésage. La section du piston est d’environ 20 106 mm² ; 50 tonnes (≈ 490 kN) demandent ≈ 243,9 bar. Le tableau ci-dessous donne les tonnages intermédiaires pour le même vérin.
| Effort de la presse | Pression vérin Ø160 | Lecture au manomètre |
|---|---|---|
| 10 tonnes | 48,8 bar | travaux légers |
| 20 tonnes | 97,5 bar | |
| 30 tonnes | 146,3 bar | |
| 40 tonnes | 195,1 bar | |
| 50 tonnes | 243,9 bar | effort nominal |
Ce tableau sert à deux choses. D’abord, il permet de lire l’effort réel à partir de la valeur en bar du manomètre. Ensuite, il fixe le réglage du limiteur : sur une presse de 50 tonnes, régler le limiteur nettement au-dessus de 243,9 bar sollicite le vérin et le bâti et charge inutilement le moteur. Si l’alésage de votre vérin est différent, recalculez le tableau avec cet alésage.
Cliquez pour voir les prix actuels des moteurs électriques et commanderVOIR LES PRIX →
Le débit fixe la vitesse, la pression fixe la puissance : exemple de calcul
La vitesse du coulisseau vaut v = Q / A ; la puissance de pompe P = Q · p / (600 · η). La méthode générale détaillée est dans l’article choix du moteur électrique pour pompe hydraulique. Ici, sur la même presse de 50 tonnes, nous comparons l’effet de différentes cylindrées de pompe sur la vitesse et la puissance (hypothèses : moteur à 1450 tr/min, rendement de pompe 0,85, puissance à 50 tonnes, soit 243,9 bar).
| Pompe (cm³/tr) | Vitesse de pressage | Puissance à 50 t | Moteur |
|---|---|---|---|
| 2,0 | 2,40 mm/s | 1,39 kW | 1,5 kW – DRG-90L-4 |
| 3,3 | 3,97 mm/s | 2,29 kW | 3 kW – DRG-100L2-4 |
| 5,0 | 6,01 mm/s | 3,47 kW | 4 kW – DRG-112M-4 |
Une pompe de 3,3 cm³/tr débite 4,79 l/min ; le coulisseau avance à ≈ 4 mm/s pendant le pressage et une course de 150 mm dure environ 38 secondes. La puissance de pointe est de 2,29 kW : 2,2 kW ne suffit pas, on choisit la puissance normalisée supérieure, 3 kW. Si l’on veut une approche rapide, on utilise une pompe double plutôt que d’agrandir la pompe simple : avec des étages de 8 + 3,3 cm³/tr, par exemple, le coulisseau approche à ≈ 13,6 mm/s sous 20 bar et cette phase ne demande qu’environ 0,64 kW.
Pourquoi le moteur ne suffit plus quand on agrandit la pompe
Une modification fréquente en atelier consiste à remplacer une pompe de 3,3 cm³/tr par une de 5 cm³/tr pour accélérer la presse. Le débit passe à 7,25 l/min, mais la puissance nécessaire à 50 tonnes devient 3,47 kW. Le DRG-100L2-4 de 3 kW en place doit alors fournir ≈ 22,8 Nm, soit environ 1,15 fois son couple nominal de 19,8 Nm. Le moteur tient sur des pressages courts mais déclenche le relais thermique sur les longs.
La bonne correspondance est le DRG-112M-4 de 4 kW (couple nominal 26,3 Nm). L’avantage de ce passage : les hauteurs d’axe 100L et 112M partagent la même bride B5 et le même arbre (M 215, N 180, P 250 mm ; arbre 28×60 mm), la lanterne et l’accouplement peuvent donc généralement être réutilisés. En passant à 5,5 kW, on arrive en 132S ; l’arbre devient 38×80 mm et le centrage N 230 mm, les pièces de liaison changent.
Maintien en pression, échauffement et démarrage
Le moment le plus dur pour le moteur d’une presse d’atelier est celui où l’opérateur maintient la pièce sous pression : au redressage d’arbre, le coulisseau reste chargé plusieurs secondes. Si le groupe n’a pas de valve de décharge, la pompe débite pendant ce temps contre le limiteur ; le moteur tourne à pleine charge et l’énergie chauffe l’huile. Pour les presses à maintien prolongé, préférez un groupe qui arrête le moteur par pressostat ou met la pompe à la décharge.
Au démarrage, les moteurs DRG jusqu’à 3 kW sont en 230/400 V et se branchent en étoile sur un réseau 400 V pour un démarrage direct. À partir de 4 kW, ils sont en 400/690 V ; ils fonctionnent en triangle sur le réseau et conviennent donc au démarrage étoile-triangle. En étoile, le couple tombe à environ un tiers : le distributeur doit être en position centrale et la pompe à vide au démarrage ; vous pouvez comparer les options sur la page méthodes de démarrage étoile-triangle.
En atelier, le moteur est exposé aux copeaux, aux projections de soudure et au brouillard d’huile. Les moteurs DRG sont IP55 et refroidis par ventilateur ; placez le moteur sur le réservoir de façon à laisser dégagé l’avant du capot de ventilateur.
Points à vérifier pour remplacer le moteur d’une presse d’atelier
- Alésage du vérin et tonnage nominal ; le limiteur est-il réglé à la pression de ce tonnage ?
- La cylindrée de la pompe (cm³/tr) est-elle inchangée ; si elle a changé, la puissance a-t-elle été recalculée ?
- Plaque de l’ancien moteur : kW, tr/min, 230/400 V ou 400/690 V, courant.
- Montage : B5 (bride seule) ou B35 (pattes + bride) ; moteur horizontal ou vertical ?
- Le centrage (N), le cercle de perçage (M) de la lanterne et le moyeu d’accouplement correspondent-ils à l’arbre ?
- Y a-t-il des maintiens prolongés en pression ; le groupe a-t-il une valve de décharge ou un pressostat ?
- Le sens de rotation de la pompe et le niveau d’huile ont-ils été vérifiés avant la mise en service ?
Moteurs DRG adaptés aux presses hydrauliques d’atelier
La plage de 1,5 à 4 kW de l’exemple de calcul, plus une option 5,5 kW pour les groupes plus rapides ou de plus fort tonnage ; tous en 4 pôles et disponibles à bride.
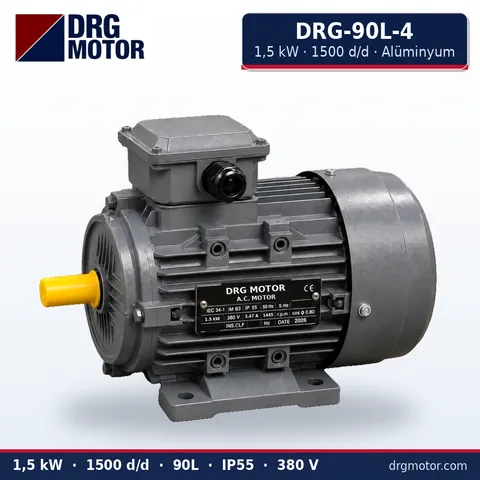
Moteur triphasé 1,5 kW 1500 tr/min – DRG-90L-4 aluminium
- 1,5 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 90L
- Montage: B3 · B5 · B14 · B35
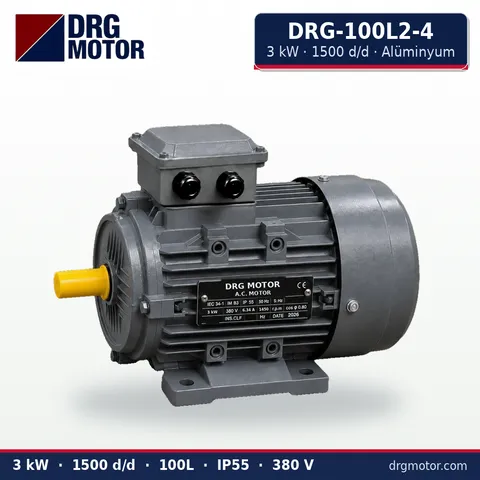
Moteur triphasé 3 kW 1500 tr/min – DRG-100L2-4 aluminium
- 3 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 100L
- Montage: B3 · B5 · B14 · B35
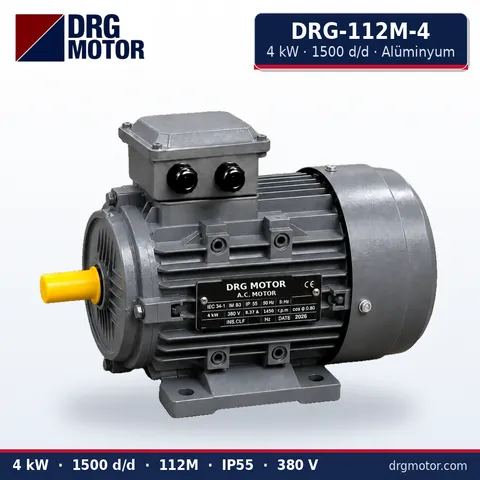
Moteur triphasé 4 kW 1500 tr/min – DRG-112M-4 aluminium
- 4 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 112M
- Montage: B3 · B5 · B14 · B35
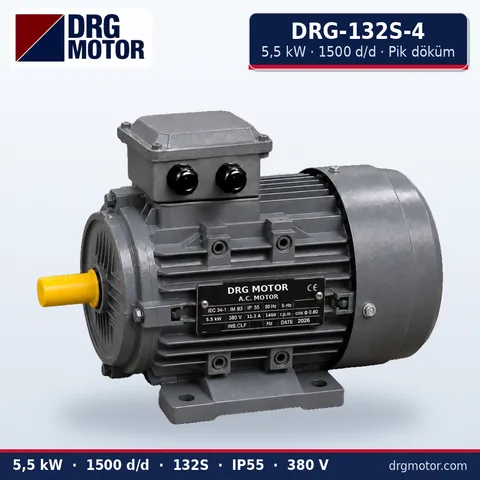
Moteur triphasé 5,5 kW 1500 tr/min – DRG-132S-4 fonte
- 5,5 kW · 1500 tr/min (4 pôles)
- Carcasse fonte · IEC 132S
- Montage: B3 · B5 · B14 · B35
Cliquez pour voir les prix actuels et commander ces moteursVOIR LES PRIX →
Toute la gamme de puissances des moteurs de groupe hydraulique est visible sur la page moteurs électriques pour groupes hydrauliques.
Moteur de presse d’atelier : questions fréquentes
Quelle puissance de moteur pour une presse hydraulique de 50 tonnes ?
Cela dépend de la pression et du débit de pompe. Dans l’exemple avec un vérin Ø160 et une pompe de 3,3 cm³/tr, 50 tonnes demandent 2,29 kW et l’on choisit un moteur de 3 kW ; une pompe plus grande demande un moteur plus grand.
Que faut-il pour motoriser une presse à pompe manuelle ?
Un groupe composé du moteur, de la pompe, du réservoir, d’un distributeur et d’un limiteur de pression, plus un raccordement par flexible. La pression admise par le vérin ne doit pas être dépassée et le limiteur doit être réglé selon le tonnage nominal.
Peut-on utiliser un moteur 2 pôles sur une presse d’atelier ?
Si la pompe l’accepte, oui, mais avec la même pompe le débit et la puissance nécessaire doublent à peu près. Conserver la vitesse de l’ancien moteur est la voie la plus sûre lors d’un remplacement.
Pourquoi le moteur chauffe-t-il pendant le maintien en pression ?
Parce que la pompe continue de débiter contre le limiteur à pleine pression, le moteur tourne à pleine charge. Une valve de décharge ou un pressostat qui arrête le moteur évite cet échauffement.
Pour un devis, envoyez une photo de la plaque du moteur, sa puissance, sa vitesse, le montage (B5 ou B35, horizontal ou vertical), la cote d’arbre ainsi que le tonnage de la presse et la cylindrée de la pompe via WhatsApp, ou ajoutez les modèles à la liste de devis. Téléphone : +90 (542) 666 11 11 · e-mail : info@drgmotor.com · contact. Pour d’autres puissances, parcourez la boutique en ligne.