 English
 Le français
 Türkçe
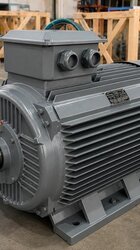
Sur un tireur de tubes PVC, le moteur doit pincer entre les chenilles le tube qui sort de l’extrudeuse et se fige dans le bac de refroidissement, puis le tirer à vitesse stable. Le critère décisif n’est pas la puissance mais un couple stable à basse vitesse et un rapport de réducteur adapté à la plage de vitesse de ligne. Si la vitesse de tirage fluctue, l’épaisseur de paroi et le poids au mètre fluctuent aussi.
DRG Motor est fabricant, fournisseur et vendeur de moteurs électriques ; les moteurs asynchrones triphasés 4 pôles qui se montent sur le réducteur d’un tireur sont classés par puissance et type de carcasse sur la page acheter un moteur électrique en ligne. DRG ne vend pas de réducteurs ; il fournit le moteur qui s’adapte à la bride d’entrée de votre réducteur existant.
Pour les autres entraînements de la ligne d’extrusion (vis principale, coupe, empileur), voir la page moteurs d’extrudeuse et de granulation plastique. Les machines de coupe et de soudage de profilés PVC sont traitées à part sur la page moteurs pour machines d’usinage de profilés PVC et aluminium ; cet article ne traite que du tireur.
Pourquoi la vitesse de tirage fixe-t-elle l’épaisseur de paroi ?
L’extrudeuse pousse chaque minute une masse donnée de matière fondue à travers la filière. Plus le tireur étire vite cette masse, moins il y a de matière par mètre : vitesse plus haute, paroi plus fine ; vitesse plus basse, paroi plus épaisse. L’opérateur règle donc le plus souvent le poids au mètre par la vitesse du tireur, qui ne doit pas perdre de vitesse tant que la vis tourne à vitesse constante.
Un tireur type compte deux chenilles, haute et basse, et trois ou plus sur les gros diamètres. Les patins en caoutchouc des chenilles serrent le tube grâce à des vérins pneumatiques. L’entraînement part en général d’un seul moteur vers un réducteur, puis par chaîne ou cardan vers les pignons des chenilles ; certaines machines ont un moteur par chenille.
La charge est à couple constant : la force de tirage ne dépend pas de la vitesse, le moteur doit fournir le même couple même à mi-vitesse. Il n’y a pas de forte charge d’accélération au démarrage, mais lors de la mise en route, quand le tube est serré dans la douille de calibrage, la force monte brièvement.
De la force de tirage au couple moteur : exemple de calcul
Les valeurs ci-dessous sont un exemple / une hypothèse ; la force de tirage réelle dépend du diamètre du tube, du vide et du frottement dans le bac de calibrage et de la pression des patins. La valeur définitive est la plaque ou le catalogue du constructeur de la machine.
Exemple : force de tirage 5000 N, vitesse de chenille 6 m/min (0,1 m/s), diamètre du pignon d’entraînement 200 mm, rendement total réducteur et chaîne supposé à 0,7.
- Puissance à la chenille : 5000 × 0,1 = 500 W ; avec le rendement de transmission, environ 0,71 kW sur l’arbre moteur.
- Couple au pignon : 5000 × 0,1 m = 500 Nm ; pour 6 m/min le pignon tourne à environ 9,55 tr/min.
- Avec un rapport i = 150, le couple nécessaire sur l’arbre moteur est 500 / (150 × 0,7) ≈ 4,8 Nm.
Pour cette charge, le DRG-90S-4 (1,1 kW, 1445 tr/min, couple nominal 7,27 Nm) laisse environ 1,5 fois de marge de couple. Sur une ligne à forte pression de patins ou avec un tube plus épais, la puissance supérieure, DRG-90L-4 (1,5 kW, 9,91 Nm), est plus confortable. Pour le rapport et le couple, utilisez le calculateur de sortie de réducteur.
Les tireurs de petits diamètres restent en général autour de 1 kW ; sur les lignes de gros diamètres la force de tirage se multiplie et le moteur peut atteindre quelques kW, voire davantage sur de très grandes lignes.
Cliquez pour voir les prix actuels des moteurs électriques et commanderVOIR LES PRIX →
Penser ensemble rapport de réduction et plage de fréquence du variateur
La vitesse du tireur est presque toujours réglée par un variateur de fréquence (DRG ne vend pas de variateurs ; il est choisi côté automatisme de la ligne). Le point clé : à la vitesse de ligne la plus utilisée, le moteur doit tourner près de 50 Hz. Avec le même rapport i = 150 et un pignon de 200 mm, valeurs approximatives :
| Vitesse ligne (m/min) | Vitesse pignon (tr/min) | Vitesse moteur (tr/min) | Fréquence approx. (Hz) |
|---|---|---|---|
| 0,5 | 0,8 | 119 | 4,1 |
| 1 | 1,59 | 239 | 8,3 |
| 2 | 3,18 | 477 | 16,5 |
| 4 | 6,37 | 955 | 33 |
| 6 | 9,55 | 1432 | 49,6 |
Si la ligne tire surtout des tubes épais à 1–2 m/min, le moteur tourne longtemps entre 8 et 17 Hz. Sur un moteur autoventilé (IC411), le ventilateur ralentit aussi et le refroidissement baisse ; on choisit alors un réducteur à rapport plus élevé ou un moteur d’une taille au-dessus. Monter au-delà de 50 Hz signifie perdre du couple ; pour des tubes fins et rapides, mieux vaut réduire le rapport.
La vitesse d’un moteur asynchrone glisse de quelques pour cent avec la charge. Si une synchronisation fine avec l’extrudeuse est exigée, on utilise la compensation de glissement du variateur ou un contrôle en boucle fermée ; côté moteur, il s’agit de saisir correctement dans le variateur la vitesse nominale de la plaque.
Cotes de bride et d’arbre à l’entrée du réducteur
Les réducteurs de tireur sont le plus souvent équipés d’un adaptateur moteur IEC et le moteur se monte par grande bride B5. Au remplacement, l’alésage d’entrée (diamètre d’arbre et clavette), le diamètre de centrage et le cercle de perçage doivent correspondre à l’ancien moteur. Cotes B5 du catalogue DRG :
| Carcasse | Bride M / N / P (mm) | Arbre D × E (mm) | Modèle exemple |
|---|---|---|---|
| 90S / 90L | 165 / 130 / 200 | 24 × 50 | DRG-90S-4, DRG-90L-4 |
| 100L | 215 / 180 / 250 | 28 × 60 | DRG-100L2-4 |
| 112M | 215 / 180 / 250 | 28 × 60 | DRG-112M-4 |
Les carcasses 100L et 112M utilisent la même bride et le même arbre de 28 mm ; passer de 3 kW à 4 kW laisse donc en général l’adaptateur du réducteur inchangé, seules la longueur du moteur (406 mm et 394 mm) et la position de la boîte à bornes sont vérifiées. Si le réducteur a une petite bride (B14), les cotes sont confirmées à la commande. Si le moteur est à pattes et entraîne par poulie et courroie, on choisit B3 ou B35.
Environnement après le bac de refroidissement et échauffement à basse vitesse
Le tireur se trouve juste après les bacs de calibrage sous vide et de refroidissement par aspersion. Le tube arrive mouillé, l’eau goutte sous les chenilles et le sol est humide. La protection IP55 suffit contre les projections d’eau ; placez tout de même le moteur à côté ou au-dessus de la zone d’égouttage plutôt qu’en dessous, et orientez l’entrée de câble vers le bas.
La scie planétaire ou à ruban qui suit le tireur produit des copeaux et de la poussière de PVC. Si cette poussière colle aux ailettes et au capot de ventilateur, un refroidissement déjà faible à basse vitesse baisse encore. Le nettoyage régulier du capot est particulièrement important sur cette ligne. La température ambiante doit rester dans la plage −15…+40 °C.
Ce que montre la ligne quand le moteur ou le rapport est mal choisi
- Le poids au mètre oscille : le moteur travaille à sa limite de couple et chaque variation de pression des patins fait chuter la vitesse.
- La carcasse chauffe trop à basse vitesse : le rapport est trop faible, le moteur tourne longtemps entre 5 et 10 Hz.
- Vitesse insuffisante sur tube fin : le rapport est trop élevé, il faut dépasser 50 Hz et le couple chute.
- Écart de vitesse entre chenilles : des moteurs de puissance ou de vitesse différentes ont été montés sur des chenilles entraînées séparément.
- Chocs à l’accouplement du réducteur : le diamètre d’arbre ou la clavette du nouveau moteur diffère de l’ancien.
Liste de contrôle avant remplacement ou commande :
- Photo de la plaque de l’ancien moteur : kW, tr/min, tension et courant.
- Rapport du réducteur et type d’entrée (adaptateur IEC B5 / B14 ou montage à pattes par courroie).
- Diamètre × longueur d’arbre et largeur de clavette.
- Vitesse de tirage la plus basse et la plus utilisée de la ligne (m/min).
- Chenilles entraînées par un seul moteur ou par des moteurs séparés.
- Calibre du variateur utilisé et couplage du moteur sur le variateur (Δ / Y).
Moteurs DRG adaptés à un tireur de tubes PVC
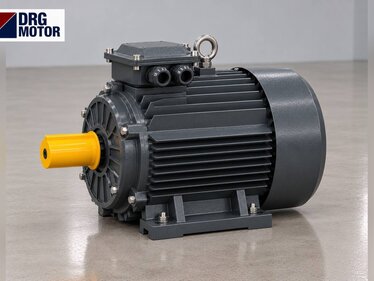
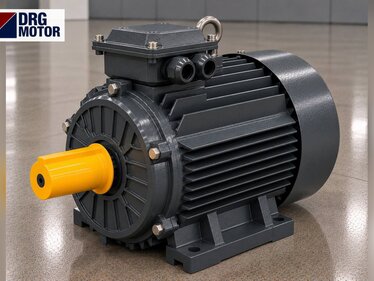
Il s’agit de moteurs 4 pôles à carcasse aluminium pouvant se monter sur l’entrée d’un réducteur par bride B5 ; ils couvrent les puissances des tireurs de petits diamètres aux lignes de diamètre moyen.
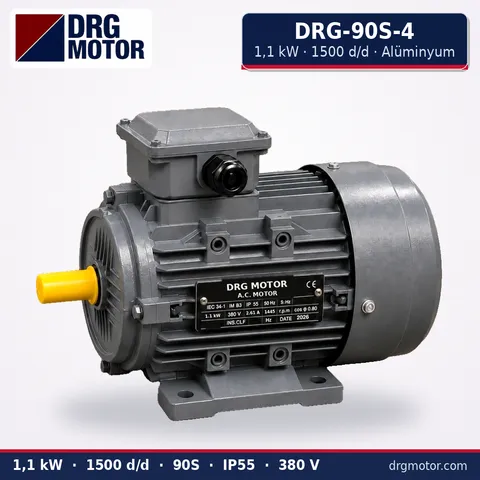
Moteur triphasé 1,1 kW 1500 tr/min – DRG-90S-4 aluminium
- 1,1 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 90S
- Montage: B3 · B5 · B14 · B35
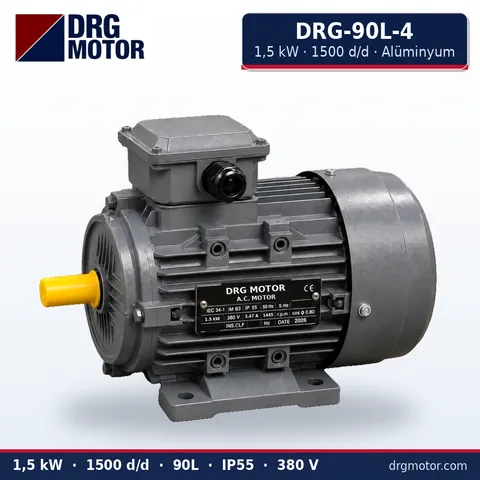
Moteur triphasé 1,5 kW 1500 tr/min – DRG-90L-4 aluminium
- 1,5 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 90L
- Montage: B3 · B5 · B14 · B35
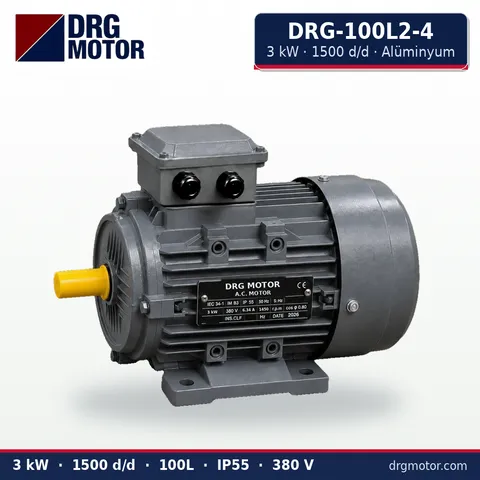
Moteur triphasé 3 kW 1500 tr/min – DRG-100L2-4 aluminium
- 3 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 100L
- Montage: B3 · B5 · B14 · B35
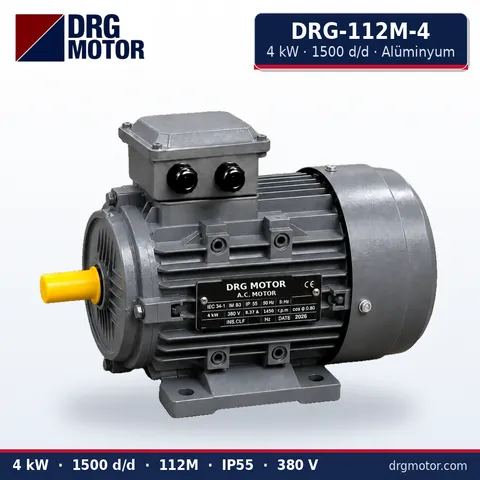
Moteur triphasé 4 kW 1500 tr/min – DRG-112M-4 aluminium
- 4 kW · 1500 tr/min (4 pôles)
- Carcasse aluminium · IEC 112M
- Montage: B3 · B5 · B14 · B35
Cliquez pour voir les prix actuels et commander ces moteursVOIR LES PRIX →
Moteur de tireur de tubes PVC : questions fréquentes
Combien de pôles pour le moteur d’un tireur de tubes PVC ?
La configuration courante est un moteur 4 pôles (1500 tr/min synchrone) avec un réducteur à rapport élevé. Un moteur 2 pôles demanderait un rapport double ; un 6 pôles passe à une carcasse plus grande pour la même puissance.
Jusqu’à combien de Hz peut-on descendre le moteur du tireur sur variateur ?
Sur une charge à couple constant, le moteur fournit encore du couple à basse fréquence ; la limite est l’échauffement. Si la ligne fonctionne longtemps sous 10 Hz, augmentez le rapport du réducteur ou prenez le moteur une taille au-dessus.
Faut-il dimensionner le moteur du tireur d’après la puissance de l’extrudeuse ?
Non. La puissance de l’extrudeuse sert à produire la matière fondue ; celle du tireur découle de la force de tirage et de la vitesse des chenilles et ne représente sur la plupart des lignes qu’une petite fraction du moteur d’extrudeuse.
Peut-on augmenter la puissance du moteur sans changer de réducteur ?
Oui, si la bride et l’arbre du nouveau moteur conviennent à l’adaptateur ; les carcasses 100L et 112M partagent la même bride B5. La puissance d’entrée et le couple de sortie admis par le réducteur doivent être vérifiés à part.
Pour un devis, envoyez une photo de la plaque de l’ancien moteur, sa puissance, sa vitesse, le montage (à pattes ou à bride), la cote d’arbre ainsi que le rapport du réducteur et la vitesse de ligne via WhatsApp, ou ajoutez les modèles à la liste de devis. Téléphone : +90 (542) 666 11 11 · e-mail : info@drgmotor.com · contact. Toutes les puissances et vitesses sont dans la boutique en ligne.