English
 Le français
 Türkçe
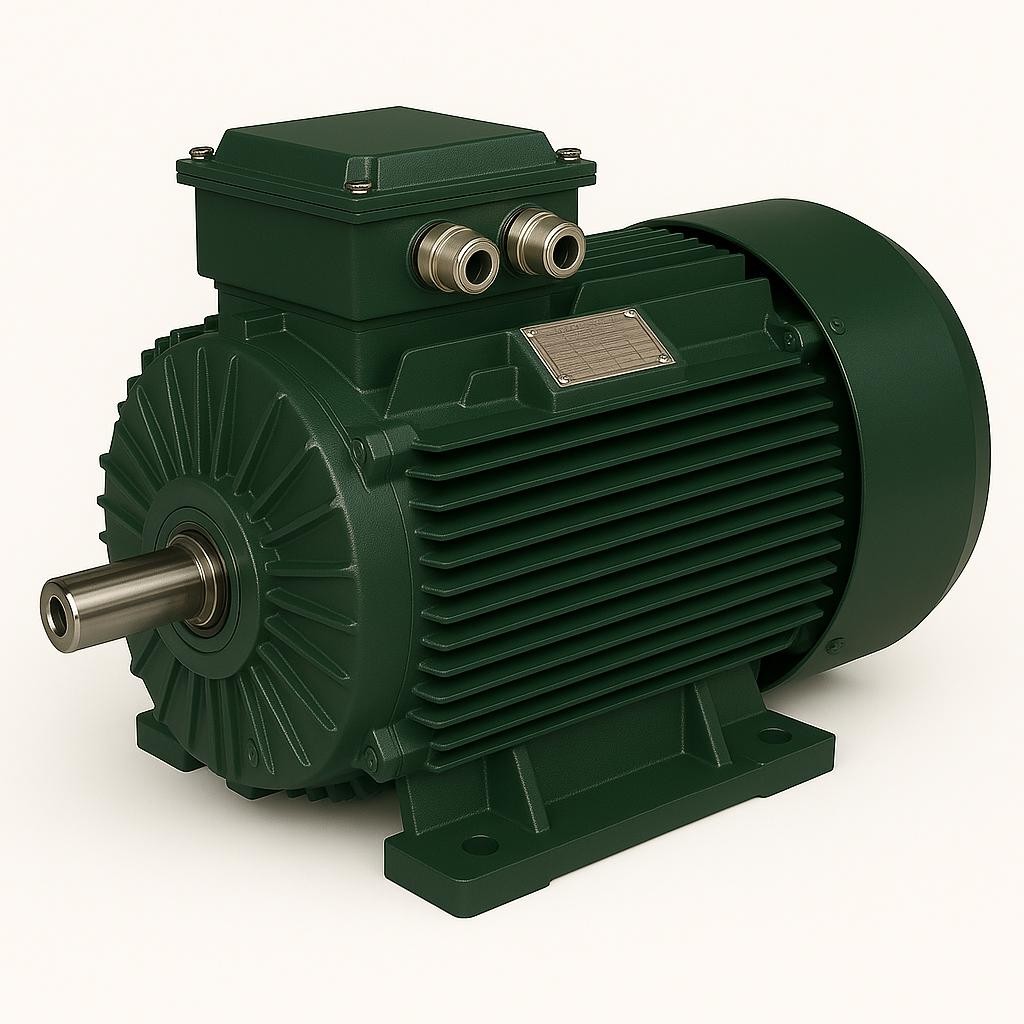

Un moteur électrique produit une certaine vibration lorsqu'il fonctionne ; cela est inévitable. Mais l'intensité de la vibration dit beaucoup sur l'état de santé du moteur. Une vibration faible et stable est le signe d'un fonctionnement sain, alors qu'une vibration croissante annonce le plus souvent une défaillance. Ce qui rend la vibration significative, c'est la possibilité de l'évaluer avec des critères objectifs. C'est là qu'intervient l'approche ISO 10816 : elle mesure la vitesse vibratoire et la répartit, selon la classe de machine, en zones bonne, acceptable, tolérable et dangereuse. Cette classification montre clairement ce que signifie la valeur mesurée et à quel moment une intervention est nécessaire. Chez DRG Motor, nous traitons en détail dans cet article les classes d'intensité vibratoire des moteurs asynchrones AC, la méthode de mesure, les limites d'acceptation et leur lien avec la maintenance prédictive.
Pourquoi mesure-t-on la vibration ?
La vibration est l'un des signes les plus puissants par lesquels une machine tournante révèle son état interne. Un déséquilibre, un défaut d'alignement, un jeu mécanique ou une détérioration de roulement produisent des signatures vibratoires qui leur sont propres. Mesurer la vibration est un moyen pratique et efficace d'évaluer l'état interne du moteur sans le démonter.
Pourquoi la vitesse vibratoire est-elle le critère de base ?
La vibration peut être exprimée en déplacement, en vitesse ou en accélération. Pour évaluer l'état général d'une machine, la grandeur la plus couramment utilisée est la vitesse vibratoire, généralement donnée en mm/s RMS. La vitesse est privilégiée pour l'évaluation de la santé de la machine parce qu'elle représente bien l'énergie qui agit sur la machine sur une large plage de fréquences.
La signification de la valeur RMS
La valeur RMS exprime la valeur efficace du signal vibratoire et elle est directement liée à l'énergie que porte la vibration. Alors qu'une valeur de crête isolée peut être trompeuse, la valeur RMS représente de façon stable le niveau vibratoire général de la machine. C'est pourquoi les limites d'évaluation sont définies sur la base du RMS.
La logique des classes de machines
Toutes les machines ne tolèrent pas de la même manière le même niveau de vibration. Un petit moteur et un grand groupe de machines ne portent pas le même risque à une même vitesse vibratoire. C'est pourquoi l'approche ISO 10816 répartit les machines en classes selon des caractéristiques telles que la taille, la puissance et la rigidité du montage. La même valeur vibratoire peut être acceptable sur une petite machine et constituer un signe de danger sur une grande machine.
Différence entre montage rigide et montage souple
Le mode de montage de la machine oriente le résultat de l'évaluation vibratoire. Les machines fixées sur une fondation rigide et solide et celles posées sur un sol souple sont soumises à des limites différentes. Un montage souple peut amortir une partie de la vibration, alors qu'un montage rigide la restitue telle quelle. Les valeurs limites prennent en compte cette différence.
Zones d'intensité vibratoire : A, B, C et D
L'approche ISO 10816 répartit la vitesse vibratoire mesurée en quatre zones. La zone A représente une machine saine venant d'être mise en service, la zone B un état acceptable convenant à un fonctionnement de durée illimitée, la zone C un état non satisfaisant pour un fonctionnement continu mais tolérable pendant une durée limitée, et la zone D un niveau dangereux susceptible de provoquer des dommages.
Tableau des zones de vitesse vibratoire
Le tableau ci-dessous résume de manière approximative les zones de vitesse vibratoire selon la classe de machine. Les valeurs sont en mm/s RMS et servent de référence générale.
| Zone | Petites machines (approximatif) | Machines de taille moyenne (approximatif) | Signification |
|---|---|---|---|
| A (bon) | jusqu'à 0,71 mm/s | jusqu'à 1,12 mm/s | Machine neuve/saine |
| B (acceptable) | jusqu'à 1,8 mm/s | jusqu'à 2,8 mm/s | Convient à un fonctionnement illimité |
| C (tolérance) | jusqu'à 4,5 mm/s | jusqu'à 7,1 mm/s | Toléré pendant une durée limitée |
| D (danger) | au-delà de 4,5 mm/s | au-delà de 7,1 mm/s | Risque de dommage, intervention nécessaire |
Les valeurs du tableau varient selon la classe de machine ; les limites exactes sont déterminées selon les caractéristiques de chaque machine.
Zone A : bon état
Une valeur vibratoire située en zone A montre que la machine vient d'être mise en service ou qu'elle est en très bon état. À ce niveau, la vibration ne crée pas de charge notable sur les composants mécaniques et favorise une longue durée de vie. C'est la zone cible idéale.
Zone B : état acceptable
La zone B représente un niveau vibratoire acceptable auquel la machine peut fonctionner en sécurité pendant une durée illimitée. Une machine située dans cette zone est considérée comme saine ; même si la vibration a légèrement augmenté, elle n'exige pas d'inquiétude.
Zone C : état exigeant de l'attention
Une valeur située en zone C montre que la machine n'est pas idéale pour un fonctionnement continu, mais qu'elle peut être tolérée pendant une durée limitée. Pour une machine entrant dans cette zone, une planification de maintenance est établie et l'origine de la vibration est recherchée.
Zone D : état dangereux
La vibration en zone D est suffisamment élevée pour endommager la machine. Continuer à fonctionner à ce niveau peut provoquer des dommages au roulement, à l'arbre ou à la fondation. Lorsque la zone D est atteinte, une intervention est nécessaire sans perdre de temps.
Effet du déséquilibre sur la vibration
L'irrégularité de la répartition de masse du rotor, c'est-à-dire le déséquilibre, est l'une des causes les plus fréquentes de vibration. Le déséquilibre produit une vibration marquée à la même fréquence que la vitesse de rotation. L'équilibrage du rotor réduit efficacement la vibration qui en découle et abaisse le niveau général. Les salissures accumulées avec le temps, la corrosion ou l'usure des aubes peuvent également perturber l'équilibre du rotor et augmenter la vibration ; c'est pourquoi le déséquilibre est un phénomène à surveiller non seulement au stade de la fabrication, mais tout au long de la durée de vie en service.
Effet du défaut d'alignement
Le défaut d'alignement des arbres entre le moteur et l'équipement entraîné est une autre cause majeure de vibration. Le défaut d'alignement crée une charge supplémentaire à la fois dans les roulements et dans l'accouplement, et produit des signatures vibratoires caractéristiques. Pour un alignement correct, notre article alignement de l'arbre moteur et de l'accouplement contient des informations importantes.
Les traces du jeu mécanique et de la détérioration des roulements
Le jeu mécanique et la détérioration des roulements élèvent également le niveau vibratoire. Alors que le jeu produit une vibration irrégulière et à large bande, la détérioration de roulement se manifeste à certaines fréquences élevées. L'augmentation du niveau vibratoire permet de repérer ces problèmes à un stade précoce.
Réaliser correctement la mesure
Pour que la mesure de vibration soit significative, le capteur doit être placé au bon endroit, dans la bonne direction et avec un contact solide. La mesure est généralement effectuée sur les paliers, dans les directions horizontale, verticale et axiale. Un capteur mal positionné peut produire des valeurs qui ne reflètent pas l'état réel.
Le rôle de l'analyse fréquentielle
Le niveau vibratoire général donne une information de synthèse sur l'état de la machine ; mais pour comprendre l'origine du problème, une analyse fréquentielle est nécessaire. La décomposition du signal vibratoire en ses composantes fréquentielles montre quel défaut apparaît à quelle fréquence. Sur le sujet, vous pouvez consulter notre article analyse vibratoire du moteur spectre FFT.
Relation entre le bruit et la vibration
Une vibration élevée va le plus souvent de pair avec un bruit élevé. La réduction de la vibration préserve la santé mécanique et abaisse aussi le niveau de bruit de l'environnement de travail. Sur ce point, notre contenu réduction du bruit et des vibrations du moteur électrique est complémentaire.
Suivi de tendance par surveillance continue
Une mesure isolée montre l'état instantané, mais la véritable valeur se cache dans la tendance de la vibration au fil du temps. La courbe de tendance construite à partir de mesures régulières révèle un défaut à évolution lente avant même qu'il n'atteigne la zone de danger. Cette approche est le fondement de la maintenance prédictive.
Surveillance par capteurs sans fil
Dans les installations modernes, la surveillance vibratoire est devenue continue et automatique grâce aux capteurs sans fil. Ces capteurs mesurent régulièrement les valeurs vibratoires et fournissent une alerte précoce. Sur le sujet, vous pouvez examiner notre article surveillance d'état par capteur de vibration sans fil.
Le cœur de la maintenance prédictive
Les classes d'intensité vibratoire constituent l'un des outils les plus puissants de la maintenance prédictive. Savoir dans quelle zone se trouve la machine permet de planifier le calendrier de maintenance non pas en fonction de la panne, mais en fonction de l'état. Cette approche réduit les arrêts non planifiés et optimise les coûts de maintenance.
Effet de l'environnement et de l'installation
Les valeurs vibratoires sont également influencées par la solidité de la fondation sur laquelle repose la machine. Une fondation faible peut amplifier la vibration propre de la machine. C'est pourquoi l'objectif d'une vibration faible ne concerne pas seulement le moteur, mais l'ensemble de l'installation. Un socle en béton solide, une plaque de base de la bonne épaisseur et des éléments de fixation adaptés amortissant la vibration apportent une stabilité que le moteur ne peut atteindre à lui seul.
Vue d'ensemble dans l'application industrielle
L'évaluation de l'intensité vibratoire est l'assurance qualité invisible des moteurs industriels fiables. Pour des solutions générales de moteurs industriels, moteurs électriques industriels et pour les notions de base, qu'est-ce qu'un moteur électrique, vous pouvez examiner nos articles.
Lire ensemble la température et la vibration
La vibration et la température sont deux indicateurs complémentaires qui, ensemble, renseignent sur la santé d'un moteur. Une vibration croissante est le plus souvent liée à un frottement accru et donc à un échauffement. La surveillance conjointe de ces deux grandeurs permet une évaluation de l'état plus complète.
Détermination de la fréquence des mesures
La fréquence à laquelle la mesure de vibration est réalisée dépend de l'importance de la machine et de ses conditions de fonctionnement. Alors qu'un moteur d'une ligne de production critique est surveillé en continu, un moteur moins critique peut être mesuré périodiquement. Une fréquence adaptée évite à la fois une charge de travail inutile et permet qu'un défaut en développement ne passe pas inaperçu.
La première mesure lors de la mise en service
La première mesure de vibration effectuée lorsqu'un moteur est installé sur site constitue une référence de base pour cette machine. Cette valeur initiale est l'ancrage auquel seront comparées les mesures ultérieures. Une faible valeur vibratoire lors de la mise en service est l'indicateur à la fois d'un bon moteur et d'une installation correcte.
Effet des conditions de charge sur la vibration
Le niveau vibratoire d'un moteur peut varier selon les conditions de charge dans lesquelles il fonctionne. Les valeurs mesurées à vide, à charge partielle et à pleine charge peuvent être différentes. C'est pourquoi, lors de l'évaluation vibratoire, la condition de charge dans laquelle le moteur a été mesuré est consignée et les comparaisons sont faites dans des conditions similaires.
Le danger de la résonance
Lorsque la fréquence propre de la machine ou de la fondation coïncide avec la fréquence de fonctionnement du moteur, une résonance se produit et la vibration s'amplifie de manière inattendue. La résonance peut porter même une petite excitation à des niveaux dangereux. Repérer cette situation exige des corrections structurelles dans l'installation. Le renforcement de la fondation, l'ajout de masse ou le décalage de la vitesse de fonctionnement sont des solutions courantes qui réduisent l'effet de la résonance et apportent, lorsqu'elles sont correctement diagnostiquées, une amélioration durable.
La vibration en fonctionnement avec variateur
Sur les moteurs fonctionnant à vitesse variable avec un variateur de fréquence, des niveaux vibratoires différents peuvent être observés à différentes vitesses. Certaines vitesses peuvent être proches de la résonance et il peut être nécessaire de les éviter. Dans les applications avec variateur, la vibration est évaluée sur toute la plage de vitesse de fonctionnement.
Enregistrement des données et reporting
L'enregistrement des mesures vibratoires régulières constitue l'historique de santé de la machine. Ces enregistrements sont également précieux pour l'analyse des causes racines après une défaillance. Des données vibratoires bien tenues font reposer les décisions de maintenance non pas sur l'intuition, mais sur des preuves concrètes.
Directions horizontale, verticale et axiale
La vibration est mesurée dans trois directions distinctes et chaque direction porte une information différente. Alors qu'une vibration élevée dans la direction horizontale indique le plus souvent un déséquilibre, une vibration élevée dans la direction axiale est un indicateur fort de défaut d'alignement. L'évaluation conjointe des trois directions montre l'origine du problème de manière plus précise.
Le problème du pied bancal (soft foot)
Le fait que l'un des pieds du moteur ne repose pas complètement sur la fondation est une erreur d'installation appelée pied bancal. Cette situation crée une contrainte dans le carter, augmente la vibration et perturbe l'alignement. Un contact correct de tous les pieds lors du montage est une condition de base pour une vibration faible.
Serrage des boulons et liaison à la fondation
Des boulons de fondation desserrés sont l'une des causes les plus fréquentes d'amplification de la vibration de la machine. Des liaisons correctement serrées et régulièrement contrôlées permettent à la vibration d'être amortie par la fondation. Un simple contrôle des boulons élimine le plus souvent l'origine d'une augmentation inattendue de la vibration.
Le rôle de la lubrification des roulements
Une lubrification insuffisante ou excessive entraîne une augmentation de la vibration dans les roulements. Le bon type de lubrifiant et la bonne quantité permettent au roulement de fonctionner silencieusement et avec une faible vibration. Le suivi régulier du programme de lubrification est le moyen le plus pratique de prévenir les défaillances de roulement d'origine vibratoire. Un excès de lubrifiant crée de la résistance et un échauffement dans le roulement, tandis qu'un manque de lubrifiant conduit à un contact métal-métal et à une usure rapide ; les deux situations se manifestent dans le spectre vibratoire. C'est pourquoi la lubrification est traitée comme un complément indissociable de la surveillance vibratoire.
L'avantage économique de l'alerte précoce
Grâce à la surveillance vibratoire, le repérage précoce d'une défaillance évite qu'un problème pouvant être résolu par une petite intervention de maintenance ne se transforme en un dommage important. Le coût d'un arrêt non planifié dépasse le plus souvent largement le coût du système de surveillance. C'est pourquoi la surveillance vibratoire n'est pas une dépense, mais un investissement.
Une stratégie de maintenance globale
La classification de l'intensité vibratoire donne le résultat le plus puissant lorsqu'elle n'est pas utilisée seule, mais conjointement avec le suivi de la température, du courant et de la lubrification. La réunion de ces indicateurs constitue une image globale de la santé de la machine et assoit les décisions de maintenance sur une base solide. Par exemple, si une lente augmentation de la vibration s'accompagne aussi d'une élévation de la température du roulement, ces deux signes se confirment mutuellement et montrent nettement qu'une défaillance de roulement approche. Dans les situations où un indicateur isolé peut être trompeur, l'évaluation conjointe de plusieurs mesures accroît la fiabilité de la décision et évite les interventions inutiles. Ainsi, l'équipe de maintenance agit au bon moment et au bon endroit.
L'importance de la cohérence dans l'évaluation
Pour que les valeurs vibratoires puissent offrir une comparaison significative, chaque mesure doit être réalisée dans les mêmes conditions, aux mêmes points et avec la même méthode. Des positions de capteur différentes ou des conditions de charge différentes peuvent donner l'impression qu'il existe une variation qui n'est en réalité pas là. Une discipline de mesure cohérente est la condition préalable à la fiabilité du suivi de tendance et met en évidence, sur le long terme, le véritable tableau de santé de la machine.
Écouter ce que raconte la vibration
La vibration d'un moteur est en réalité un langage silencieux qu'il parle. Lire ce langage avec l'approche ISO 10816 nous permet de comprendre quand la machine est saine, quand elle exige de l'attention et quand elle est en danger. Une valeur vibratoire correctement mesurée et correctement interprétée offre la possibilité d'intervenir avant une panne non planifiée. Au sein de DRG Motor, l'importance que nous accordons au fonctionnement équilibré et à faible vibration de nos moteurs asynchrones AC est le fondement de la longévité et de la fiabilité. Pour le choix d'un moteur sain, équilibré et durable sur le plan vibratoire, vous pouvez contacter l'équipe d'experts DRG Motor.