English
 Le français
 Türkçe
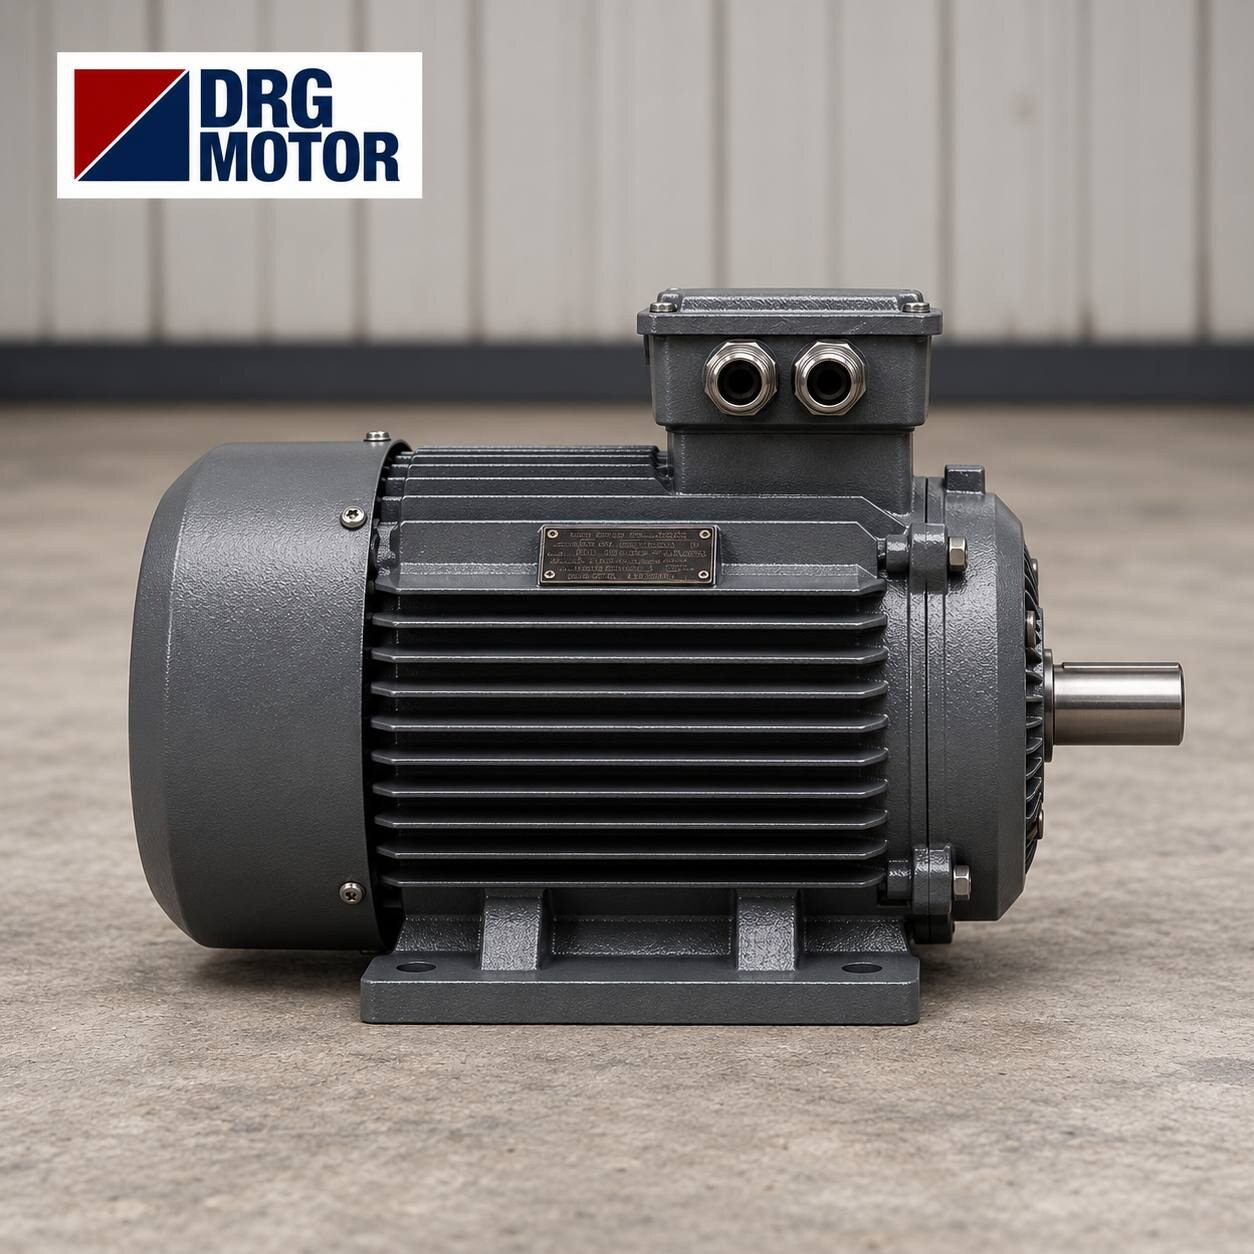

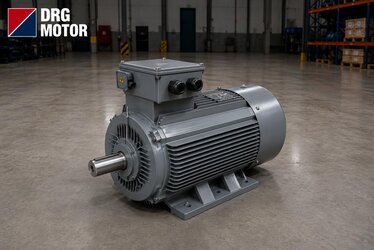
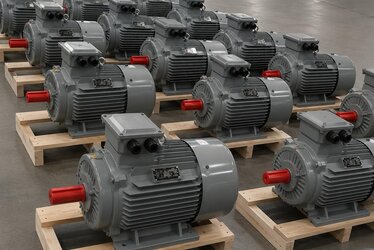
Fournir un moteur électrique industriel à une installation ne se résume pas à consulter une valeur en kW dans un catalogue et à passer commande. Si la nature de la charge de la machine entraînée, le nombre d'heures de fonctionnement quotidien, la poussière et l'humidité du milieu ainsi que les conditions du réseau ne sont pas évalués ensemble, un moteur qui semble correct peut se comporter sur le terrain très différemment de ce qui était attendu. Nous traitons ci-dessous les points techniques qui donnent des bases solides au processus d'achat, la logique de sélection et les éléments à surveiller du point de vue des frais d'exploitation.
Définir correctement le type de charge
La première étape du choix d'un moteur consiste à comprendre quel type de charge présente la machine à entraîner. Dans les applications à couple variable comme les pompes et les ventilateurs, le couple croît avec le carré de la vitesse ; ces charges ne sollicitent pas excessivement le moteur au démarrage, mais permettent une économie d'énergie importante grâce au contrôle de vitesse. Sur les charges à couple constant ou à fort couple de démarrage, comme les convoyeurs, concasseurs, agitateurs et broyeurs, le moteur doit en revanche pouvoir produire un couple élevé dès l'arrêt et ne pas peiner en accélérant des masses à forte inertie.
- Couple variable : pompe, ventilateur, soufflante — la puissance décroît rapidement à mesure que la vitesse baisse.
- Couple constant : convoyeur, extrudeuse, pont roulant — un couple comparable est nécessaire à chaque vitesse.
- Forte inertie : concasseur, centrifugeuse, grand ventilateur — la durée de démarrage et l'échauffement prennent de l'importance.
Pourquoi le 4 pôles 1500 tr/min est la solution la plus répandue
Sur un réseau 400 V / 50 Hz, la solution la plus répandue est le moteur à usage général à 4 pôles (1500 tr/min) ; la plupart des convoyeurs, pompes et entraînements généraux s'accommodent de cette vitesse. Pour les soufflantes et certains groupes de pompage exigeant une vitesse élevée, on choisit des moteurs à 2 pôles (3000 tr/min) ; pour les broyeurs et agitateurs lourds à faible vitesse, des moteurs à 6 pôles (1000 tr/min). Sur les moteurs asynchrones à cage d'écureuil, la vitesse réelle est légèrement inférieure à la vitesse synchrone en raison du glissement ; plus la charge augmente, plus le glissement croît un peu. La plage de puissance s'étend de 0,55 kW à 355 kW et le choix du bon échelon influe directement sur l'investissement initial comme sur la dépense énergétique annuelle.
La dépense principale est l'électricité consommée au fil des ans
La norme CEI 60034-30-1 répartit les moteurs en classes de rendement allant de IE1 à IE5. Sur un moteur fonctionnant de longues heures par jour, le prix d'achat ne constitue qu'une petite part du coût total de possession ; la dépense principale est l'électricité consommée au fil des ans. C'est pourquoi les moteurs de classe IE3 et IE4 sont privilégiés dans les installations fonctionnant en continu. Par exemple, lorsque le rendement d'un moteur de 30 kW augmente de deux points, des milliers de kilowattheures peuvent être économisés par an ; cet écart couvre largement la différence de prix en quelques années. Les moteurs de classe de rendement IE3 sont ainsi devenus un standard dans l'industrie.
La marge de température de l'isolation de classe F sur un moteur industriel
Les conditions ambiantes déterminent le choix du carter et de l'isolation. Dans les zones poussiéreuses et exposées aux projections d'eau, l'indice de protection IP55 offre une limite sûre contre l'entrée de poussière et d'eau. L'isolation de classe F permet au bobinage de résister jusqu'à 155 °C et laisse ainsi une marge de sécurité dans les milieux chauds. Sur les lignes de production ininterrompue, le régime de service continu S1 sert de référence ; dans les applications à arrêts et démarrages fréquents, d'autres types de service et la protection thermique entrent en jeu.
Le comportement d'amortissement des vibrations d'un moteur industriel
Les moteurs à carter en fonte sont plus résistants pour les concasseurs, broyeurs et presses générant de fortes vibrations et des chocs ; le carter en aluminium apporte en revanche, par sa légèreté, un avantage sur les applications plus légères comme les pompes et les ventilateurs. Le type de fixation (montage) doit lui aussi être compatible avec la machine :
- B3 : la forme de montage la plus répandue sur les entraînements généraux, reposant sur un socle par ses pattes.
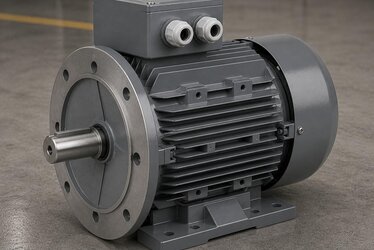
- B5 : type qui s'appuie sur la machine accouplée par la large bride située sur le flasque avant, particulièrement mis en avant sur les groupes de pompes centrifuges.
- B14 : modèle qui, avec sa bride à petite face, tient dans des volumes réduits et se monte directement sur les machines compactes.
Un type de fixation inadapté oblige à fabriquer sur site un adaptateur ou un socle, ce qui entraîne une perte de temps et de coût.
Contrôle de vitesse et démarrage progressif
Sur les pompes et ventilateurs à couple variable, le contrôle de vitesse par variateur de fréquence procure une économie d'énergie nette par rapport au réglage du débit par vanne d'étranglement. Sur les gros moteurs entraînant des charges à forte inertie, le démarreur progressif limite le courant de démarrage et protège ainsi le réseau comme la mécanique. Au moment de la décision d'achat, il faut clarifier d'emblée si le moteur fonctionnera avec un variateur ou en démarrage direct.
Prévision d'entretien et plan de pièces de rechange
Un approvisionnement correct ne couvre pas seulement le premier achat, mais aussi l'exploitation durable. Les périodicités de graissage des roulements, la surveillance de la température du bobinage et le suivi des vibrations préviennent les arrêts imprévus. Sur les lignes critiques, disposer d'un moteur de rechange du même type limite à quelques heures la perte de production en cas de panne. Lorsque des dimensions de carcasse standard (carcasse CEI) et des types de fixation courants sont retenus, trouver une pièce de rechange et procéder à l'échange devient bien plus facile.
Conditions du réseau et tolérance de tension
Même si un moteur est correctement choisi sur le papier, il ne fournira pas les performances attendues si le réseau qui l'alimente est instable. Si la tension reste durablement basse autour de la valeur nominale de 400 V / 50 Hz, le moteur absorbe davantage de courant pour produire le même couple, ce qui provoque un échauffement excessif des bobinages et une baisse de rendement. En alimentation triphasée, un déséquilibre entre phases élève sensiblement la température du bobinage, même pour un faible écart en pourcentage. C'est pourquoi, avant l'achat, on tient également compte de la plage de tension mesurée sur le site, de la pollution harmonique et des chutes de tension dues aux sections de câble. Sur les entraînements de terrain avec de longues distances de câble, la section de câble est choisie suffisante pour que la tension réelle aux bornes du moteur ne descende pas sous la valeur nominale.
Facteur de service et marge de dimensionnement
Faire fonctionner un moteur exactement à la puissance de plaque, en permanence à la limite, peut sembler économique à première vue, mais dans les applications réelles la charge atteint parfois des valeurs de pointe. Laisser une marge de sécurité raisonnable au dimensionnement allonge donc la durée de vie en service. Le facteur de service indique dans quelle mesure le moteur peut supporter de brèves surcharges ; sur les applications à hausses de charge fréquentes et soudaines, cette marge est prise plus large.
- Sur les lignes fonctionnant en permanence à pleine charge, la puissance nominale du moteur est choisie à l'échelon immédiatement supérieur au besoin calculé.
- Sur les charges à arrêts et démarrages fréquents ou à-coups, un moteur d'un échelon supérieur réduit l'échauffement et l'usure.
- Un choix nettement surdimensionné dégrade en revanche le rendement et le facteur de puissance à faible charge ; une marge exagérée n'est donc pas souhaitable non plus.
Le bon équilibre s'établit par une mesure réaliste du profil de charge ; décider à partir des données de courant et de puissance relevées sur le terrain, et non par estimation, est la voie la plus sûre.
Certification, garantie et délai de livraison
Lors de l'achat d'un moteur industriel, les documents qui l'accompagnent sont aussi déterminants que le produit lui-même. Les valeurs d'essai qui confirment la classe de rendement, les informations de plaque et les déclarations de conformité constituent une base tant lors des audits énergétiques que dans un éventuel processus de garantie. Lorsqu'un moteur aux dimensions de carcasse CEI standard est choisi, les pièces de rechange et les échanges se gèrent bien plus facilement par la suite. Le délai de livraison est également un poste à ne pas négliger dans la planification : les échelons standard servis sur stock s'obtiennent rapidement, tandis que planifier les délais dès le départ pour des types de fixation particuliers ou des classes de forte puissance évite les arrêts imprévus sur la ligne de production.
Un processus d'approvisionnement correct avec DRG
La façon la plus pratique de consolider une décision d'achat est de mener la sélection avec un interlocuteur technique plutôt que seul. DRG Motor, qui approvisionne depuis İzmir, intervient précisément à ce stade et dimensionne le moteur avec vous d'après les données de votre application. Lorsque le type de charge, les heures de fonctionnement, les conditions ambiantes et les informations réseau sont partagés, la puissance, la vitesse, la classe de rendement et le type de fixation sont précisés et le bon modèle est fourni dès la première fois. Avec une large gamme de produits et un soutien de stock, nous proposons des solutions adaptées aux besoins de différents secteurs et vous accompagnons dans le processus de sélection grâce à notre soutien technique. Vous pouvez accéder à toutes les options via drgmotor.com.